


Un roulement à billes à gorge profonde qui tombe en panne au cours de ses 1 000 premières heures est rarement un problème de roulement. Il s'agit généralement d'un problème approprié. Conduisez un 6205 sur un arbre en frappant la bague extérieure et la force de montage se propage à travers les billes dans les chemins de roulement, laissant des marques Brinell qui se manifestent sous forme de bruit bien avant que la graisse ne soit remplacée.
Alors, que contient un kit de montage ? Les outils de montage de roulements se répartissent en quatre familles de travail : les outils de force (presses à arbre, presses hydrauliques, tubes et manchons de montage), les outils thermiques (chauffages à induction, bains d'huile et fours), les outils d'entraînement et d'impact (marteaux à coup mort, bagues d'impact et écrous hydrauliques) et les outils de dépose (extracteurs à deux et trois mors, extracteurs aveugles et marteaux coulissants). Ajoutez un indicateur à cadran, une jauge d'épaisseur et un thermomètre à contact, et vous pourrez monter et vérifier correctement presque tous les roulements standard.
La règle qui les lie ensemble est courte : appliquez une force uniquement sur la bague qui porte l'ajustement serré, restez en dessous de la limite de température du roulement et confirmez le résultat par une mesure plutôt qu'un ressenti.
Qu'est-ce qui compte comme outil de montage de roulements ?
Un outil de montage de roulement est tout dispositif qui place un roulement avec le chemin de force, la température et l'alignement corrects. Votre presse d'atelier existante est déjà admissible, à condition que vous ayez devant vous l'adaptateur approprié pour l'alésage.
| Famille d'outils | Le mieux adapté à | Plage d'alésage typique | L'échec qu'il empêche |
|---|---|---|---|
| Presse à arbre et tube de raccord | Montage à froid, ajustements légers à moyens | 10 à 80 mm | Brinelling provoqué par des coups de marteau |
| Presse hydraulique et manchon de montage | Montage à froid, interférence plus importante | 30 à 150 mm | Sièges inclinés et mal alignés |
| Chauffage par induction | Montage à chaud, roulements moyens et grands | 50 à 500 mm | Force excessive et sièges endommagés |
| Bain d'huile ou four | Montage à chaud, faible volume, pièces simples | N'importe lequel | Chauffage inégal et incontrôlé |
| Ecrou hydraulique avec injection d'huile | Ajustements serrés coniques et lourds | 100 mm et plus | Galling sur les sièges coniques |
| Extracteur à deux ou trois mors | Démontage des bagues extérieures des boîtiers | 10 à 100 mm | Noter le siège du boîtier |
| Extracteur aveugle ou marteau coulissant | Roulements dans des logements borgnes ou épaulé | 10 à 50 mm | Tirer la bague intérieure à travers les billes |
Le message du tableau est que l’adaptateur compte plus que la machine. Une presse à arbre modeste avec un tube de raccord correctement dimensionné surpasse une grande presse hydraulique utilisée avec une longueur de tuyau.
Montage à froid : Presses, raccords de tubes et manchons
Pour des alésages jusqu'à environ 80 mm et des ajustements serrés ordinaires, une presse avec le tube de raccord approprié est la méthode la plus rapide et la plus sûre, et elle coûte beaucoup moins cher qu'un équipement de chauffage.
Deux détails décident si la presse aide ou nuit. La force doit traverser la bague réellement serrée : lors d'un ajustement serré sur la bague intérieure, le tube appuie sur la face de la bague intérieure ; lors d'un ajustement du boîtier, il appuie sur la bague extérieure. La face du tube doit également être plate, parallèle et suffisamment large pour recouvrir l'épaulement de la bague sans toucher la cage, le blindage ou le joint.
Le dimensionnement est l'endroit où les ateliers font des économies. Un tube trop étroit concentre les contraintes sur une petite bande de la bague et peut faire basculer le roulement ; celui qui est trop large appuie sur la cage. Vérifiez les dimensions des limites sur le données techniques page pour la série exacte avant d'usiner un jeu de tubes.
Un simple marteau n'est pas un outil de montage. Un marteau à percussion doté d'un manchon d'ajustement approprié est acceptable pour les petits roulements à ajustement léger, et c'est souvent la seule option sur site, mais l'impact doit toujours atterrir directement sur la bague serrée.
Il s'agit de l'environnement de travail de la plupart des roulements des séries 60 et 62 : usage industriel général avec ajustements d'arbre j5 à k5, où un jeu de tubes bien fait couvre la majorité des travaux de montage de routine.
 Roulement à billes à gorge profonde OEM série 60 Catégorie répertoriant les roulements à billes à gorge profonde de la série 60 avec bagues GCr15, joints multiples, degrés de précision et données de charge/vitesse pour le montage industriel de routine. Voir le produit →
Montage à chaud : radiateurs à induction et limites de température
La chaleur est l'outil idéal lorsque le montage à froid nécessiterait une force excessive, ce qui signifie en pratique un ajustement au-delà d'une interférence d'environ 0,05 mm ou un alésage supérieur à 100 mm.
Le calcul est simple. L'acier à roulements se dilate d'environ 0,00115 pour cent de son diamètre par degré Celsius, donc 0,05 mm d'interférence sur un alésage de 100 mm nécessite une élévation d'environ 45 degrés C, plus une marge de travail de 20 à 30 degrés C. La cible atterrit généralement entre 70 et 90 degrés Celsius, confortablement dans la plage de sécurité.
Cette gamme a des limites. Les roulements standard ne doivent pas dépasser 120 degrés C, et les roulements scellés ou pré-graissés doivent rester à 80 degrés C ou moins afin que la graisse et l'élastomère du joint survivent. Les radiateurs à induction atteignent la cible rapidement et uniformément, et la plupart des appareils maintiennent une température définie. Un four ou un bain d'huile gère de faibles volumes mais chauffe lentement, et un bain d'huile laisse des résidus qui doivent être éliminés avant la mise en service du roulement.
N'utilisez jamais de flamme nue, de plaque chauffante ou de pistolet thermique. Une surchauffe locale altère l'état du chemin de roulement et les dégâts sont invisibles au moment du montage.
Outils de dépose : extracteurs, extracteurs aveugles et écrous hydrauliques
Le démontage suit la même logique inverse : saisir et tirer la bague qui porte l'ajustement serré, ne jamais tirer à travers les éléments roulants.
Pour un ajustement d'arbre, utilisez un séparateur de roulement ou une plaque fendue derrière la bague intérieure avec un extracteur à deux ou trois mâchoires. Pour un ajustement du boîtier, l'extracteur agit sur la bague extérieure. Dans les boîtiers borgnes ou épaulés, un extracteur borgne ou un marteau coulissant avec une pince expansible est le seul outil qui atteint la bague extérieure ; si le roulement ne bouge pas, réchauffez modérément le boîtier au lieu de frapper plus fort.
Les grands sièges coniques et les coupes lourdes sont un travail différent. Les écrous hydrauliques et l'injection d'huile y sont standards car ils appliquent une force axiale contrôlée sans impact et la pression peut être enregistrée. Un roulement qui a été tiré à travers ses billes lors du retrait doit être traité comme de la ferraille.
Faire correspondre l'outil à l'ajustement et à la taille de l'alésage
Le choix des outils dépend de la taille et de l’ajustement plutôt que de l’habitude. Le tableau ci-dessous constitue un point de départ raisonnable pour les roulements à billes à gorges profondes en service industriel normal.
| Devoir et ajustement | Méthode de montage | Méthode de suppression | Vérification |
|---|---|---|---|
| Alésage jusqu'à 50 mm, j5 à k5 | Presse à arbre avec tube de raccord | Plaque séparatrice plus extracteur | Rotation des aiguilles, comparateur à cadran |
| Alésage de 50 à 100 mm, k5 à m5 | Presse hydraulique ou chauffage par induction | Extracteur agissant sur la bague serrée | Contrôle du voile radial |
| 100 mm et plus, m5 to n6 | Chauffage par induction at 70 to 90 degrees C | Extracteur hydraulique ou injection d'huile | Contrôle du jeu après refroidissement |
| Roulements scellés ou pré-graissés | Chauffage par induction at or below 80 degrees C | Extracteur, pas de chauffage au-dessus de 80 degrés C | Rotation douce à la main |
| Séries en sections minces ou miniatures | Presse à tonnelle légère, lente et carrée | Extracteur aveugle ou pince extensible | Ressentez la rugosité et le jeu |
Lorsqu'un roulement est réalisé selon un dessin au lieu d'une page de catalogue, la méthode de montage suit ce dessin : l'ajustement, la dureté du siège et la température autorisée proviennent tous de la spécification, et l'outillage doit les respecter.
Roulements à billes à gorge profonde de série non standard OEM Roulements rigides à billes personnalisés fabriqués selon des dessins ou des échantillons, avec des dimensions, des types de rangées, des joints et des options de brides miniatures variés pour les équipements spéciaux. Voir le produit → Cinq erreurs de montage qui raccourcissent la durée de vie des roulements
La plupart des dégâts croissants remontent à un petit ensemble de raccourcis récurrents.
- Conduire sur le mauvais ring. La force transmise à travers les billes brise les chemins de roulement en quelques secondes, même avec un marteau à face souple.
- Chauffage sans contrôle. Une torche ou une plaque chauffante crée des températures inégales et une surchauffe locale qui modifie la dureté du chemin de roulement.
- Utiliser l'ancien roulement comme pilote. Il entre en contact avec la mauvaise surface, transmet la charge à travers les billes et se coince souvent dans le siège.
- Ignorer la vérification de l'alignement. Un roulement légèrement enfoncé charge un côté du chemin de roulement et tombe en panne prématurément.
- Ignorer le jeu résiduel. Revérifiez après refroidissement avec un indicateur à cadran ; un roulement qui tourne de manière rigide est déjà préchargé.
Comment le roulement lui-même change l'outil dont vous avez besoin
La conception du roulement façonne la boîte à outils autant que l'arbre. Les roulements à section mince tels que les séries 67, 68 et 69 s'échauffent plus rapidement et se déforment plus facilement que les séries 60 ou 62. Le chauffage par induction contrôlé est donc plus important que la puissance de chauffage, et une presse est souvent plus sûre qu'un outil à percussion.
Les roulements de la série à bride dans les équipements d'automatisation montrent comment une caractéristique du boîtier change la méthode : la bride se situe dans un évidement usiné, de sorte qu'une presse avec une plaque plate maintient la position axiale bien mieux que n'importe quel travail au marteau.
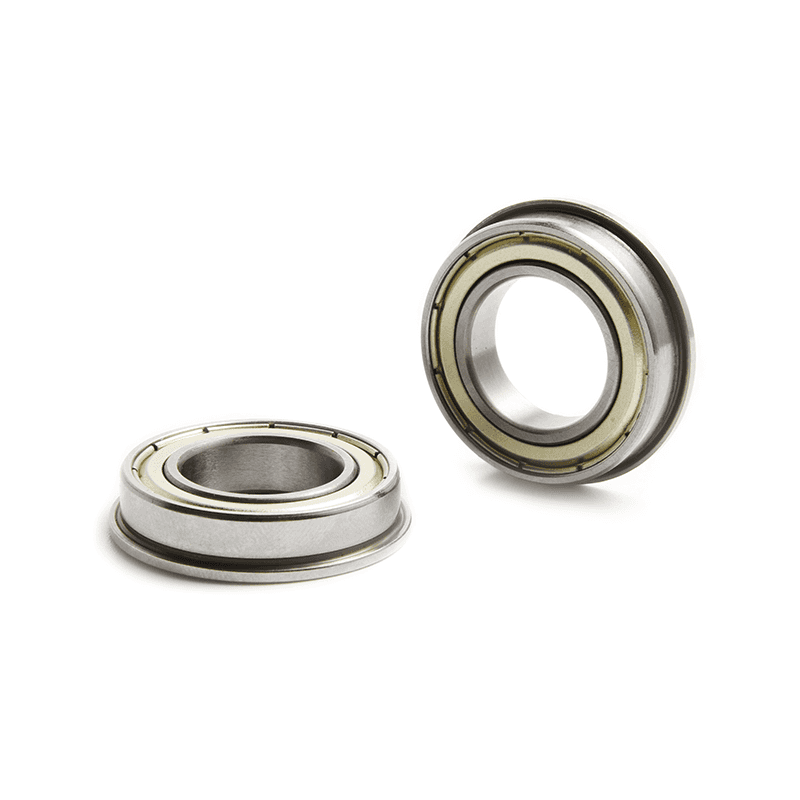
Roulements à billes à gorge profonde, série à bride OEM Roulements rigides à billes à bride pour positionnement dans des évidements usinés, avec variantes blindées et ouvertes de petit alésage, bagues GCr15 et niveaux de jeu multiples. Voir le produit → Les roulements miniatures de la série MR ne tolèrent presque aucune force de montage et appartiennent à une presse à arbre légère et bien alignée. Les gros roulements tombent rarement en panne parce que l'outil était trop petit ; ils échouent parce que l'outil a été appliqué sur le mauvais anneau.
FAQ : Outils de montage de roulements en pratique
Puis-je monter un roulement avec un marteau ?
Uniquement avec une bague d'impact appropriée ou un manchon de montage sur un ajustement léger. Les coups de marteau directs sur une bague, et tout coup qui traverse les billes, endommageront le roulement même s'il semble en bon état par la suite.
Ai-je besoin d’un chauffage à induction ou un four suffit-il ?
Un four gère de faibles volumes et des ajustements simples, mais il chauffe lentement et de manière inégale. Pour les travaux de production répétés, un chauffage par induction avec une consigne de température donne des résultats cohérents et protège la graisse et les joints.
À quelle température est-il trop chaud pour un roulement ?
Restez à 120 degrés C ou moins pour les roulements standard et à 80 degrés C pour les types scellés ou pré-graissés. Confirmez avec un thermomètre à contact plutôt qu'au toucher.
Quel est l'outil de montage le plus sous-estimé ?
Un tube de raccord dimensionné à l'anneau serré, suivi d'un comparateur à cadran. Ensemble, ils évitent plus de pannes de roulements que n'importe quelle mise à niveau de presse.
Le montage est un processus mesurable et non une question de force ou de sensation. Adaptez l'outil à la bague, respectez les limites de température et vérifiez le résultat avant que la machine ne démarre. C'est toute la méthode, et c'est le travail de fiabilité le moins cher disponible dans n'importe quel atelier.
Un roulement posé correctement du premier coup durera plus longtemps que trois roulements pressés par conjecture.





Contactez-nous